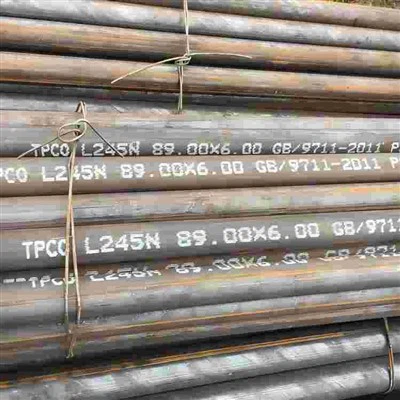
탄소강관 및 탄소강관은 우수한 기계적 성질, 내구성, 상대적으로 저렴한 가격으로 인해 다양한 산업분야에서 널리 사용되고 있습니다. 탄소강 파이프/튜브 용접은 최종 제품의 품질과 신뢰성을 결정하는 중요한 공정입니다. 저는 탄소강 파이프/튜브 공급업체로서 탄소강 파이프/튜브를 효과적으로 용접하는 방법에 대한 포괄적인 지침을 공유하려고 왔습니다.
탄소강관/튜브의 이해
용접 공정을 시작하기 전에 탄소강관에 대한 기본적인 이해가 필수입니다. 탄소강은 철과 탄소를 주성분으로 하고, 망간, 규소, 황, 인 등의 기타 원소가 소량 함유된 합금입니다. 탄소강의 특성은 탄소 함량에 따라 달라지며 일반적으로 0.05%~2.0% 범위입니다.


우리는 다양한 고객 요구 사항을 충족하기 위해 다양한 범위의 탄소강 파이프/튜브를 제공합니다. 예를 들어,API 5L PSL1 파이프일반적으로 석유 및 가스 파이프라인에 사용됩니다.34CrMo4 가스 실린더 튜브고압 가스 실린더용으로 설계되었습니다.API 케이싱구조적 완전성과 유정 보호 기능을 제공하는 유전 산업의 또 다른 중요한 제품입니다.
사전 용접 준비
- 재료 검사
- 용접하기 전에 탄소강 파이프/튜브에 균열, 긁힘, 녹과 같은 표면 결함이 있는지 주의 깊게 검사하십시오. 이러한 결함은 용접 품질에 영향을 미치고 잠재적인 고장으로 이어질 수 있습니다. 와이어 브러시나 사포와 같은 적절한 도구를 사용하여 용접 부위의 녹과 오염 물질을 제거하십시오.
- 직경, 벽 두께 및 길이를 포함하여 파이프/튜브의 치수 정확도를 확인하십시오. 파이프/튜브가 지정된 표준 및 요구 사항을 충족하는지 확인하십시오.
- 공동 디자인
- 조인트 디자인은 용접 공정에서 중요한 역할을 합니다. 탄소강 파이프/튜브의 일반적인 접합 설계에는 맞대기 접합, 랩 접합 및 티 접합이 포함됩니다.
- 맞대기 이음의 경우 용접이 완전히 침투하도록 적절한 베벨링이 필요합니다. 베벨 각도는 일반적으로 파이프/튜브의 벽 두께에 따라 30°~45° 범위입니다.
- 용접 장비 선택
- 특정 용도와 탄소강 파이프/튜브의 특성에 따라 적절한 용접 공정과 장비를 선택하십시오. 탄소강의 일반적인 용접 공정에는 SMAW(차폐 금속 아크 용접), GMAW(가스 금속 아크 용접) 및 GTAW(가스 텅스텐 아크 용접)가 포함됩니다.
- SMAW는 단순성과 휴대성으로 인해 현장 용접에 널리 사용됩니다. GMAW는 고속 용접 및 대규모 생산에 더 적합한 반면, GTAW는 벽이 얇은 파이프/튜브에 더 나은 제어 및 품질을 제공합니다.
- 전극 및 충전재 선택
- 탄소강 파이프/튜브의 탄소 함량 및 기계적 특성에 따라 올바른 전극 또는 용가재를 선택하십시오. 전극이나 충전재 금속은 모재 금속과 화학적 조성 및 기계적 특성이 유사해야 합니다.
- 예를 들어 저탄소강을 용접할 때에는 E6010, E6011, E7018 등의 전극이 흔히 사용된다. 고탄소강의 경우, 우수한 용접성과 기계적 특성을 보장하기 위해 적절한 합금 원소가 포함된 전극이 필요할 수 있습니다.
용접 공정
- SMAW(차폐 금속 아크 용접)
- 설정: 용접기를 적절한 전원에 연결하고 전극 직경과 파이프/튜브의 두께에 따라 적절한 전류 및 전압 설정을 선택하십시오.
- 호를 치는 중: 전극을 접합부와 수직으로 잡고 성냥에 불을 붙이듯이 전극을 모재 금속에 긁어 아크를 발생시킵니다.
- 용접: 일정한 아크 길이를 유지하면서 일정한 속도로 접합부를 따라 전극을 이동시킵니다. 호의 길이는 전극의 직경과 대략 같아야 합니다.
- 레이어링: 파이프/튜브의 벽 두께가 상대적으로 큰 경우 여러 번의 용접 패스가 필요할 수 있습니다. 각 패스는 다음 패스를 적용하기 전에 적절히 청소하고 검사해야 합니다.
- 가스 금속 아크 용접(GMAW)
- 설정: 용접기, 와이어피더, 가스공급장치를 연결합니다. 적절한 차폐 가스(일반적으로 탄소강 용접의 경우 아르곤과 이산화탄소의 혼합물), 와이어 직경 및 용접 매개변수를 선택합니다.
- 용접 시작: 용접건을 접합 시작점에 위치시키고 와이어 공급 및 가스 흐름을 시작합니다. 방아쇠를 눌러 아크를 시작합니다.
- 용접 기술: 용접건을 조인트를 따라 직선으로 또는 약간의 위빙 동작으로 움직입니다. 균일한 용접 비드 형성을 보장하려면 일관된 이동 속도와 건 각도를 유지하십시오.
- 가스 텅스텐 아크 용접(GTAW)
- 설정: 용접기, 텅스텐 전극, 가스 공급 장치를 연결합니다. 적절한 텅스텐 전극 직경, 차폐 가스(일반적으로 순수 아르곤) 및 용접 매개변수를 선택합니다.
- 아크 개시: 아크를 시작하려면 고주파 아크 스타터 또는 스크래치 시작 방법을 사용하십시오.
- 용접: 아크를 유지하고 입열량을 조절하면서 용가재를 용접풀에 천천히 일정한 속도로 공급합니다. 이 프로세스에는 높은 수준의 기술과 정확성이 필요합니다.
포스트 용접 처리
- 용접검사
- 용접 후 용접 비드를 육안 검사하여 균열, 기공, 불완전 융착 등 표면 결함이 있는지 확인하십시오.
- 초음파 검사(UT), 방사선 검사(RT) 또는 자분 입자 검사(MT)와 같은 비파괴 검사 방법을 사용하여 용접 내부 결함을 감지할 수 있습니다.
- 열처리
- 탄소 함량과 용접된 파이프/튜브의 용도에 따라 용접 후 열처리(PWHT)가 필요할 수 있습니다. PWHT는 잔류 응력을 완화하고 용접의 기계적 특성을 개선하며 균열 위험을 줄일 수 있습니다.
- 열처리 공정에는 일반적으로 용접된 파이프/튜브를 특정 온도 범위로 가열하고, 일정 기간 동안 해당 온도를 유지한 다음 천천히 냉각시키는 작업이 포함됩니다.
- 표면 마무리
- 와이어 브러시, 그라인더 또는 기타 적절한 도구를 사용하여 용접 표면에서 슬래그, 스패터 또는 기타 오염 물질을 제거하십시오.
- 부식을 방지하고 외관을 향상시키기 위해 용접된 파이프/튜브에 보호 코팅이나 페인트를 바르십시오.
품질 관리
- 용접 절차 사양(WPS)
- 각 용접 프로젝트에 대한 세부 WPS를 개발하고 따르십시오. WPS에는 용접 공정, 전극/용가재 유형, 용접 매개변수, 접합 설계, 용접 전후 처리 등의 정보가 포함되어야 합니다.
- 모든 용접공이 WPS를 준수할 수 있도록 교육을 받고 자격을 갖추고 있는지 확인하십시오.
- 용접사 자격
- 용접공은 AWS D1.1 또는 ASME 섹션 IX와 같은 관련 표준에 따라 인증을 받아야 합니다. 용접공이 자신의 기술과 자격을 유지하는지 확인하기 위해 정기적인 성과 평가를 실시해야 합니다.
결론
탄소강 파이프/튜브 용접은 신중한 준비, 장비 및 재료의 적절한 선택, 엄격한 품질 관리가 필요한 복잡한 공정입니다. 이 블로그에 설명된 지침과 모범 사례를 따르면 다양한 응용 분야의 요구 사항을 충족하는 고품질 용접을 얻을 수 있습니다.
탄소강 파이프/튜브 공급업체로서 우리는 고품질의 제품과 전문적인 기술 지원을 제공하기 위해 최선을 다하고 있습니다. 귀하가 석유 및 가스, 건설, 제조 산업에 종사하든 당사는 귀하의 프로젝트에 적합한 탄소강 파이프/튜브를 제공할 수 있습니다. 탄소강관/튜브 또는 용접에 대해 질문이 있거나 구매에 관심이 있는 경우, 추가 논의 및 협상을 위해 언제든지 저희에게 연락하시기 바랍니다.
참고자료
- 용접 핸드북, 미국 용접 학회
- API 표준, American Petroleum Institute
- ASME 보일러 및 압력 용기 코드, 미국 기계공학회